

1. 가압방식에 따른 분류
이는 확산 용접 공정을 분류하는 가장 일반적인 방법입니다.
a) 가스 압력(열간 등방압 프레싱 - HIP) 확산 용접
- 프로세스:부품은 밀봉된 고압-압력 용기에 담겨 있습니다. 용기는 가열되고 불활성 가스(예: 아르곤)로 채워집니다.등방성(모든 방향에서 동일한 압력) 구성 요소에 압력이 가해집니다. 이는 다공성을 제거하고 균일한 결합을 생성합니다.
- 장점:복잡하고 불규칙한 모양에 탁월합니다. 매우 높은 품질의-무효-무료 채권을 생산합니다.
- 단점:매우 비싼 장비; 느린 사이클 시간; 용기 크기로 인해 더 작은 부품으로 제한됩니다.
- 신청:중요한 항공우주 부품(예: 터빈 블레이드를 디스크에 접착), 의료용 임플란트, 분말 금속 통합.
b) 단축(평판) 프레스 확산 용접
- 프로세스:가장 표준적이고 널리 사용되는 방법입니다. 부품은 진공 챔버의 두 개의 편평하고 거대한 압반 사이에 배치됩니다. 에이일축(단일-축) 힘은 유압식 또는 기계적으로 적용됩니다. 열은 저항이나 복사 히터에 의해 제공됩니다.
- 장점:상대적으로 더 단순하고 더 일반적인 장비입니다. 평평하거나 단순한 곡률 형상에 적합합니다.
- 단점:복잡한 형상에서는 압력이 완벽하게 균일하지 않아 결합이 고르지 않을 수 있습니다.
- 신청:평면 열 교환기 용접, 클래드 금속 접착(예: 부스바용 구리와 알루미늄), 항공우주 벌집 패널.
c) 공융 확산 용접(과도 액상 - TLP 접합)
- 프로세스:두 표면 사이에는 얇은 포일이나 특수 중간층 재료(예: 니켈, 구리, 은) 도금이 배치됩니다. 열과 압력을 받으면 이 중간층이 녹아 모재 금속으로 확산되어 공융 액체상을 형성합니다. 그러면 이 액체상은등온적으로 응고된다계속해서 확산되면서(궁극적으로 모재 금속과 유사한 조성의 고체-용접을 형성함)
- 장점:필요한 압력을 낮추십시오. 용접이 어려운--재료를 접합할 수 있습니다. 원래 처리 온도보다 높은 재용융 온도로 고강도 결합이 이루어집니다.
- 단점:시간과 온도의 정확한 제어가 필요합니다. 중간층 재료는 비용을 추가할 수 있습니다.
- 신청:제트 엔진용 니켈{0}} 기반 초합금 접합, 세라믹과 금속 접착, 고가치 전자 제품 포장.

2. 가열방식에 따른 분류
a) 진공로 확산 용접
- 프로세스:전체 어셈블리는 진공로 내부에 배치됩니다. 용광로는 복사열을 제공하고 외부 로딩 시스템이 압력을 가합니다.
- 장점:대형 부품에 대한 탁월한 온도 균일성; 완벽한 분위기 제어로 산화 방지.
- 단점:느린 가열 및 냉각 주기; 높은 에너지 소비.
- 신청:대형 항공우주 구조물, 연구 및 개발, 최고의 순도가 요구되는 모든 응용 분야.
b) 저항 확산 용접
- 프로세스:스폿 용접기와 유사하지만 정밀한 제어가 가능합니다. 전극은 압력을 가하고 부품을 통해 전류를 전달합니다.줄 가열(I²R)을 사용하여 인터페이스에서 필요한 온도를 생성합니다.
- 장점:매우 빠르고 에너지 효율적입니다.- 쉽게 자동화됨; 큰 진공 챔버가 필요하지 않습니다.
- 단점:전극이 잘 접촉할 수 있는 특정 형상으로 제한됩니다. 표면이 깨끗하지 않으면 아크 화상 위험이 있습니다.
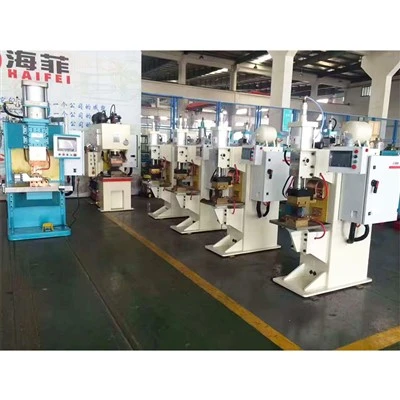
- 신청:이것이 바로 핵심 기술이다.중파확산용접(MFDC)기계, 배터리 부스 바, 유연한 커넥터 및 열 교환기와 같은 품목의 대량 생산을 위해 업계에서 널리 사용됩니다.
c) 확산 브레이징
- 프로세스:하이브리드 프로세스. 모재보다 녹는점이 낮은 용가재를 부품 사이에 넣습니다. 필러가 녹을 때까지 어셈블리를 가열하고 모세관 작용으로 이를 조인트로 끌어당긴 다음 긴 확산 사이클을 사용하여 필러 금속을 모재 금속에 용해시켜 납땜 조인트를 효과적으로 제거하고 조성 구배를 만듭니다.
- 장점:순수 고체-확산 용접보다 더 큰 간격을 채울 수 있습니다.
- 단점:매우 긴 프로세스 시간; 복잡한 화학.
- 신청:고가의-터빈 부품 수리.

확산 용접 유형 요약표
| 유형 | 압력 방식 | 가열방식 | 주요 특징 | 최고의 대상 |
|---|---|---|---|---|
| 열간 등압 성형(HIP) | 등방성(가스) | 노 | 모든 표면에 균일한 압력 | 복잡한 형상, 다공성 제거, 금속분말 |
| 단축 프레스 확산 | 단축(기계식) | 용광로 / 저항 | 간단한 압력 적용 | 평판, 단순한 형상, 클래드 금속 |
| 공융/TLP 본딩 | 단축 또는 등방성 | 노 | 녹는 중간막을 사용합니다. | 이종재료, 초합금, 세라믹 |
| 저항성(MFDC) 확산 | 단축 | 저항(줄) | 빠르고 효율적이며 자동화됨 | 대량 생산-(예: 부스바, 커넥터) |
| 진공로 확산 | 단축 | 래디언트(로) | 탁월한 온도 및 대기 제어 | 대형 부품, R&D, 최고 순도 애플리케이션 |
결론:"최고의" 유형의 확산 용접은 전적으로 접합되는 재료, 부품 형상, 필요한 생산량 및 품질 표준에 따라 달라집니다. 이전에 설명한 것과 같은 대용량-산업 응용 분야(예: 버스바)의 경우MFDC 기술을 이용한 저항확산용접속도와 자동화 기능으로 인해 압도적으로 가장 일반적이고 효과적인 선택입니다.


